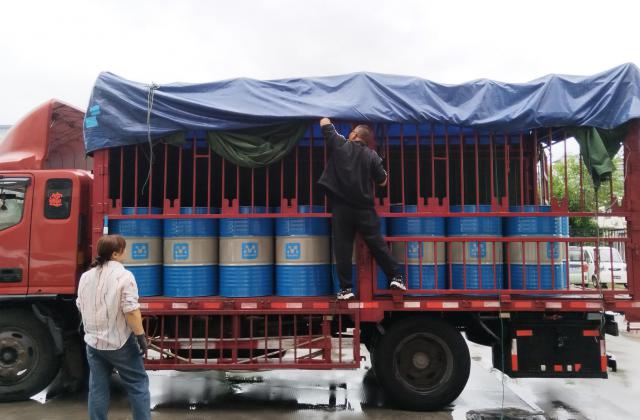
近日,江苏中贝化学科技有限公司与阜阳一农饲料有限公司达成导热油配套合作。一农饲料为中贝化学合作老客户全新投资的独立企业、新建工厂。依托长期稳定的产品使用体验与合作口碑,客户新项目继续选用中贝化学导热油及配套技术服务。
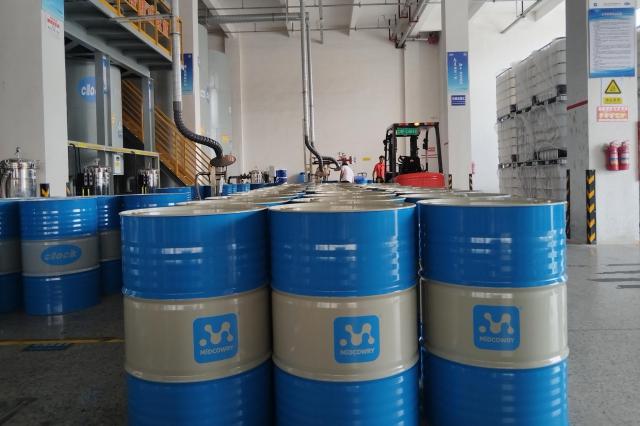
一农饲料是当地规模化饲料生产企业,专注畜禽、水产饲料研发与规模化生产。企业新建智能化生产基地,全线配备新生产设备,生产线采用连续化作业模式,对设备温控稳定性、换热效率及运行安全性有较高要求。厂区供热系统采用密闭式循环导热油锅炉,常态工作温度控制在300摄氏度以内。长期高温连续工况对导热油的热稳定性、抗氧化性及耐温性能要求较高,油品品质直接影响设备运行稳定性与生产连续性。
依托多年的合作积淀,客户认可中贝化学的产品品质、工况适配能力及售后运维能力,本次新厂建设选定中贝化学作为导热油供应商。油品投用后工况表现稳定,有助于减少普通油品常见的老化、积碳、换热衰减等问题,降低设备运维压力,保障生产线连续、平稳运行,为新厂稳产达产提供保障。
目前,中贝化学导热油已投入厂区锅炉系统使用。经过阶段性投产验证,油品在高温工况下换热均匀、性能稳定,适配饲料行业连续化生产需求,现场使用效果良好,获得生产及技术部门认可。
中贝化学专业从事全系列导热油研发生产,产品可适应零下110摄氏度至400摄氏度宽广温度区间,涵盖300导热油、320导热油、350导热油、400导热油、高闪点导热油、食品级导热油等品类,每一款产品均配有型式试验报告。多年来公司产品广泛用于反应釜、导热油炉、模温机、高低温一体机等设备,现已服务全球5000余家客户,产品多次出口海外市场。
此次跨新主体、新厂区的再度合作,是客户长期工况使用反馈带来的信赖。后续,中贝化学将持续提供工况跟踪、油品检测、运维指导等全周期技术服务,保障供热系统安全节能运行,持续夯实双方长期稳定的合作基础,携手稳步发展。
- 中贝化学食品级导热油通过美国NSF认证
- 高闪点导热油助力安全生产 中贝化学与安徽衡封新材料达成合作
- 聚焦海洋生物生产配套 中贝化学为福建高龙供应320导热油
- 中贝化学与奥锐特药业达成合作 助力医药生产稳定运行
- 中贝化学为诺必达生物提供导热油产品 助力新设备运行
- 中贝化学中标百龙创园导热油采购项目 达成长期合作
- 助力能源再生行业提质增效 中贝化学与天蓝油脂达成导热油合作
- 中贝化学为云南解化化工分公司提供高温导热油产品
- 中贝化学为安徽鑫民玻璃提供导热油产品 保障生产线温控稳定
- 中贝化学为西北研究院提供低温导热油 助力冻融循环实验
- 中贝化学为奥克特泰国饲料添加剂项目提供导热油产品
- 中贝化学公司导热油落地孟加拉国织造项目 配套海外纺织生产基地
- 中贝化学公司为聚贻科技公司供应导热油 服务纺织新材料产线供热